

Бумажное производство только на первый взгляд кажется простым процессом. На самом деле за каждым листом, который мы держим в руках, стоит сложнейшая цепочка технологических операций, где малейшее отклонение от нормы оборачивается тоннами брака и тысячами рублей убытков. Один из таких критически важных участков — позиционирование гидроножей на сетчатом столе, где сырая целлюлоза разрезается на полотна нужной ширины.

Сетчатый стол с сырой целлюлозой — это сердце бумагоделательной машины. Именно здесь формируется основа будущей бумаги, и именно здесь любая неточность в работе режущего инструмента мгновенно отражается на качестве конечного продукта.


Сетчатый стол с сырой целлюлозой на бумажном производстве — зона, где требования к точности особенно высоки.
Почему ручная настройка стала проблемой
Когда я впервые столкнулась с реалиями современного бумажного производства, меня удивило, насколько консервативными остаются отдельные узлы даже на высокоавтоматизированных предприятиях. Казалось бы, XXI век, цифровизация повсюду, а гидроножи на сетчатом столе во многих случаях до сих пор выставляются вручную. Оператор полагается на свой глазомер, на многолетний опыт, на интуицию. Но человеческий фактор — вещь ненадёжная.
Достаточно сдвинуть нож на сантиметр в сторону, и кромка полотна получается неровной, бумага идёт волной, а в худшем случае страдает дорогостоящее оборудование. При этом перерасход сырья и постоянные корректировки в процессе работы — это не разовые неприятности, а систематические потери, которые складываются в серьёзные суммы на длинной дистанции.

Гидронож с ручной системой позиционирования — исходная ситуация, с которой сталкиваются многие предприятия отрасли.
Технические требования, которые не терпят компромиссов
Задача позиционирования гидроножа накладывает жёсткие ограничения на выбор оборудования. Мне доводилось анализировать разные варианты, и каждый раз стандартные промышленные приводы оказывались непригодными для этой специфической работы. Гидроножу нужен большой ход — от 400 до 500 миллиметров, при этом точность позиционирования должна укладываться в допуск плюс-минус 5 миллиметров. Но самое сложное — это плавность движения: скорость около 5 миллиметров в секунду, чтобы привод успевал остановиться точно в нужной точке без рывков и перерезов.
Добавьте сюда агрессивную среду бумажного производства с его постоянной влажностью и необходимость совместимости с системами подачи жидкости под давлением — и станет понятно, почему готовых решений на рынке практически не было. Импортные аналоги создавали риски с поставками и сервисным обслуживанием, а стандартные отечественные не соответствовали техническим требованиям.
Как рождалось решение
Когда к команде разработчиков обратилось предприятие бумажной промышленности из Центрального региона, задача формулировалась предельно конкретно: создать систему, которая обеспечит точность позиционирования до плюс-минус 5 миллиметров, сохранит возможность ручного управления и будет масштабироваться на другие производственные линии.
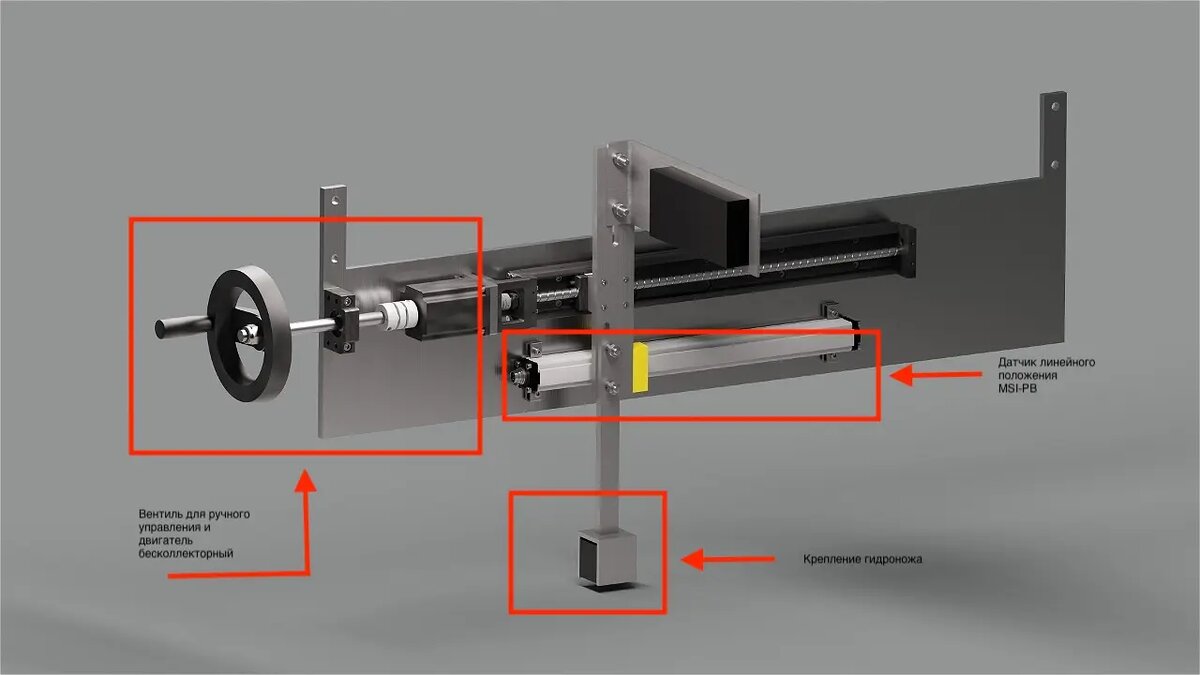
Система позиционирования гидроножа, разработанная для решения задачи точной настройки режущего инструмента.
Результатом стала система позиционирования MCHT 421423.001, построенная на базе российского датчика линейного перемещения MSI-PB. Это специализированный линейный привод с ходом 400–500 миллиметров, который адаптируется под конкретную производственную линию. Датчик MSI-PB имеет аналоговый выходной сигнал 4–20 мА — универсальный промышленный стандарт, который без проблем интегрируется с любым контроллером.
Ключевые особенности системы
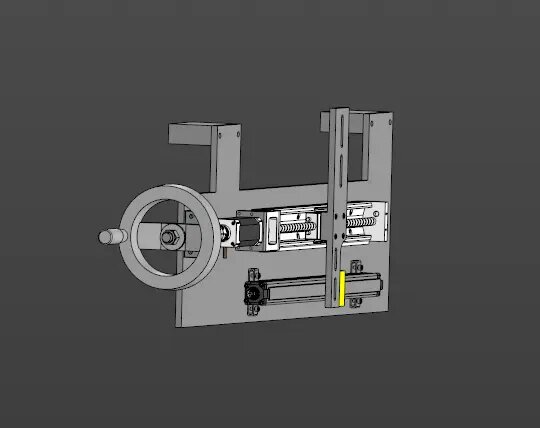
Система позиционирования MCHT 421423.001 в сборе — компактное решение для ответственного участка производства.
Отдельного внимания заслуживает система замедления хода: привод подходит к нужной точке плавно, без рывков, что исключает перерезы и повреждение полотна. Предусмотрены два режима работы — автоматический для стабильного процесса и ручной для оперативной корректировки без остановки линии. Это особенно важно, потому что производство не может себе позволить длительные простои.
Безопасность также продумана до мелочей. Система оснащена нормально-разомкнутой электромагнитной муфтой, которая предотвращает случайное изменение настройки гидроножа. Если оператор случайно заденет ручной рычаг управления, позиция инструмента не изменится. Концевые выключатели и визуальная шкала обеспечивают дополнительный контроль, а удобное крепление — болтовое для платформы и зажимное для трубки подачи жидкости — упрощает монтаж и обслуживание.
Практическая ценность для предприятия
Если перевести технические характеристики на язык производственных показателей, картина получается впечатляющая. Точность до плюс-минус 5 миллиметров означает ровную кромку и отсутствие волн на полотне. Меньше брака — это меньше тонн целлюлозы, отправляемой в отходы, а значит, прямая экономия на сырье. Автоматизация процесса исключает зависимость результата от смены и усталости оператора: качество остаётся стабильным в любое время суток.
Быстрая перенастройка линии высвобождает время для производства, сокращая периоды корректировок. А снижение вибраций продлевает срок службы дорогостоящего гидроножа, что тоже отражается на бюджете предприятия. Всё это вместе взятое формирует ощутимый экономический эффект, который окупает внедрение системы в короткие сроки.
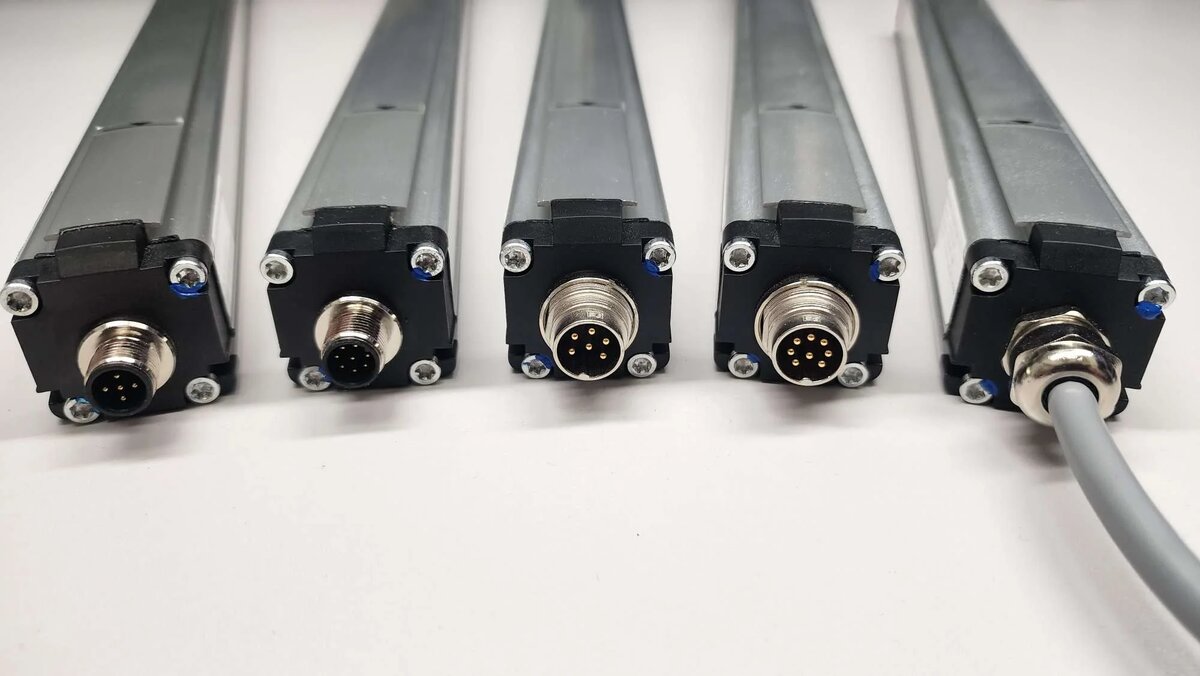
Датчик линейного перемещения MSI-PB — ключевой элемент системы, обеспечивающий высокую точность измерений.
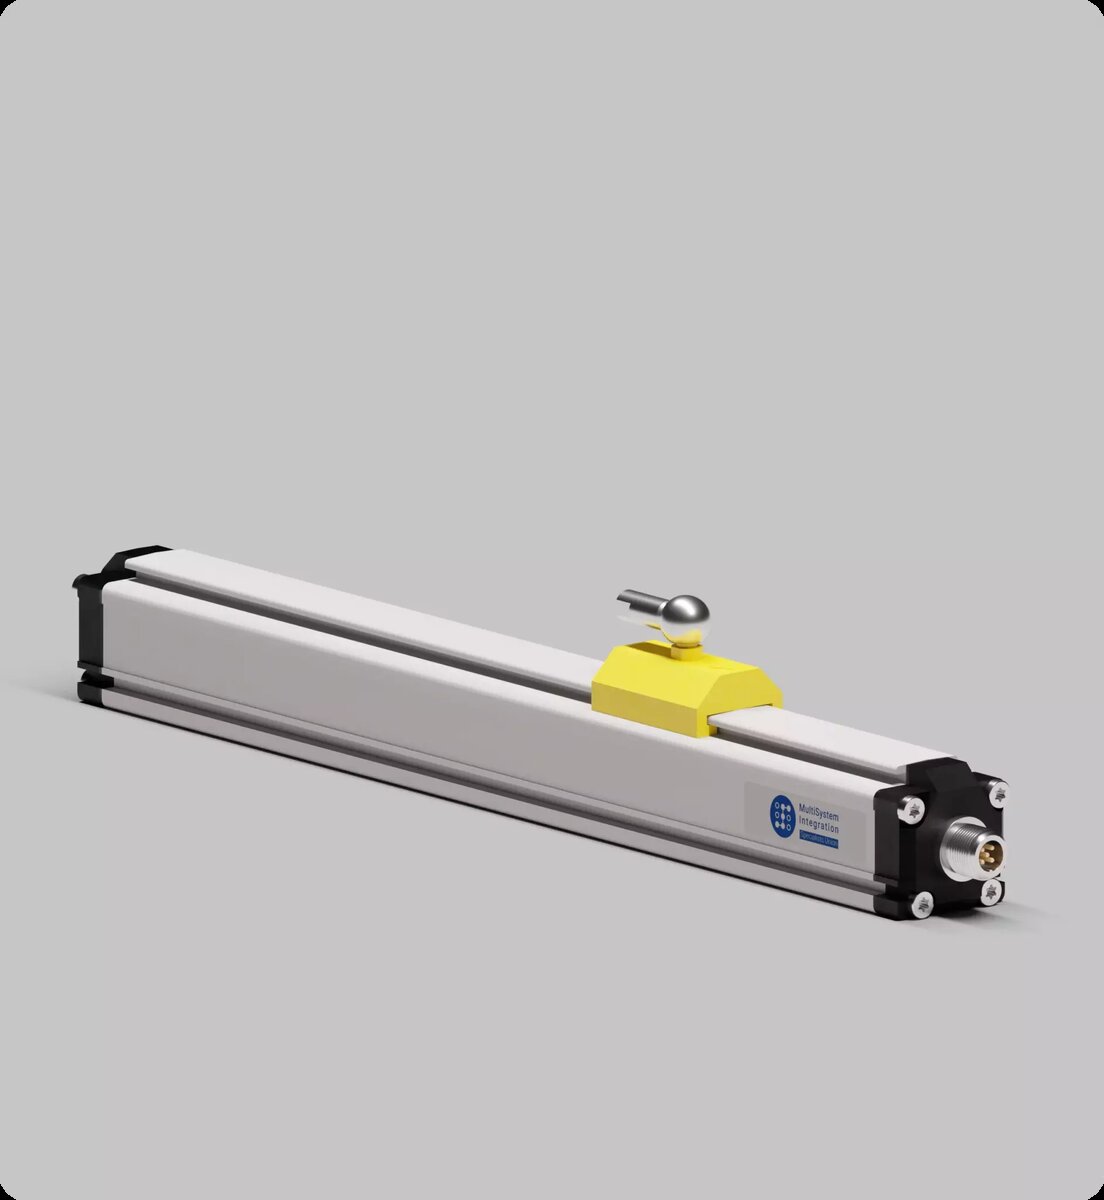
Магнитострикционный датчик линейного положения MSI-PB — отечественная разработка с аналоговым выходным сигналом.
Значение для российской промышленности
Этот проект — не просто техническое усовершенствование отдельного узла. Это наглядная демонстрация того, как отечественные инженеры решают реальные производственные задачи с помощью собственных разработок. Датчики и система полностью российские, а значит, никаких проблем с поставками, санкционными ограничениями и сервисным обслуживанием. Предприятие получает независимость от импорта и уверенность в завтрашнем дне.
Экономия денег складывается из нескольких составляющих: меньше брака, меньше отходов, меньше простоев. Качество продукции растёт за счёт стабильной резки, а скорость работы увеличивается благодаря быстрой перенастройке. Отдельное преимущество — совместимость с существующим оборудованием: не нужно менять всю линию, система встраивается в текущую инфраструктуру без серьёзных капитальных вложений.
Взгляд в будущее отрасли
Этот кейс открывает перспективу для всей целлюлозно-бумажной промышленности России. Система MCHT 421423.001 может адаптироваться под разные производственные линии, а значит, способна стать серийным решением для аналогичных задач на других предприятиях. В условиях импортозамещения такие разработки превращаются из конкурентного преимущества в насущную необходимость.
Российские датчики и системы управления доказывают: отечественная инженерная мысль способна решать сложнейшие промышленные задачи на высоком уровне. И это только начало пути — за подобными проектами будущее всей отрасли.
Проект реализуется для предприятия бумажной промышленности Центрального региона России. Решение разработано с использованием отечественного датчика линейного перемещения MSI-PB.


