За три года работы с деревом пришло понимание простой истины: качественный подсвечник начинается не с инструмента, а с правильного материала. Сухая древесина — это фундамент, на котором держится вся дальнейшая работа. Спилы толщиной пять-шесть сантиметров и диаметром от двадцати до сорока сантиметров должны иметь влажность не выше пятнадцати процентов, а идеальным диапазоном считается десять-тринадцать. Камерная или естественная сушка — вопрос доступности, но именно этот параметр определяет, поведёт ли изделие через месяц после продажи. Деформированный подсвечник — это потерянный клиент, а в нише, где целевая аудитория узкая и репутация решает всё, такой риск недопустим.
Свечевары — особая категория мастеров. У них уже сформирована клиентская база, налажен сбыт, и они крайне неохотно меняют поставщиков комплектующих. Это означает лишь одно: если качество подсвечников стабильно высокое, заказчик останется с вами надолго. Постоянный поток заявок в этом деле — не случайность, а закономерность, вытекающая из доверия. Поэтому каждая деталь производственного процесса должна работать на безупречность результата.
Подготовка рабочего арсенала
Прежде чем приступить к обработке, необходимо убедиться, что всё необходимое под рукой. Список инструментов может показаться внушительным, но каждый предмет выполняет свою незаменимую функцию. Ручной фрезер с прямой кромочной фрезой, оснащённой подшипником, — главный инструмент для формирования углублений. Высота фрезы около тридцати миллиметров, диаметр — шестнадцать-девятнадцать. Ленточная пила отвечает за вырезание форм по контуру, болгарка с регулировкой оборотов — за грубую шлифовку, а эксцентриковая машинка доводит поверхность до финишного состояния. Воздушный компрессор незаменим для удаления пыли, шуруповёрт — для фиксации заготовок, нейлоновый диск и щётка на УШМ — для очистки коры.
Расходные материалы не менее важны. Шлифовальные круги на липучке с зернистостью 40, 100, 180 и 240 обеспечивают поэтапную обработку поверхности. Густая эпоксидная смола нужна для обработки углублений, клеёнка защищает рабочую поверхность, а карандаш с чёрным фломастером помогают наносить разметку. Завершающий штрих — масло-воск для дерева, которое придаёт изделию благородный вид и защищает его.
Выравнивание — основа стабильности
Первый этап работы со спилом — фрезеровка с двух сторон. Для этого используется ровный стол и самодельная каретка. Заготовка фиксируется рейками и саморезами, после чего фрезер снимает лишний материал. В результате толщина чистого спила составляет примерно четыре с половиной — пять сантиметров. Может показаться, что этот шаг можно пропустить, но именно он гарантирует, что подсвечник будет стоять на поверхности устойчиво, без покачиваний. Если задняя сторона неровная, при заливке воск распределится косо, и свеча будет выглядеть неопрятно. Ровная геометрия — это не эстетическая прихоть, а функциональная необходимость.
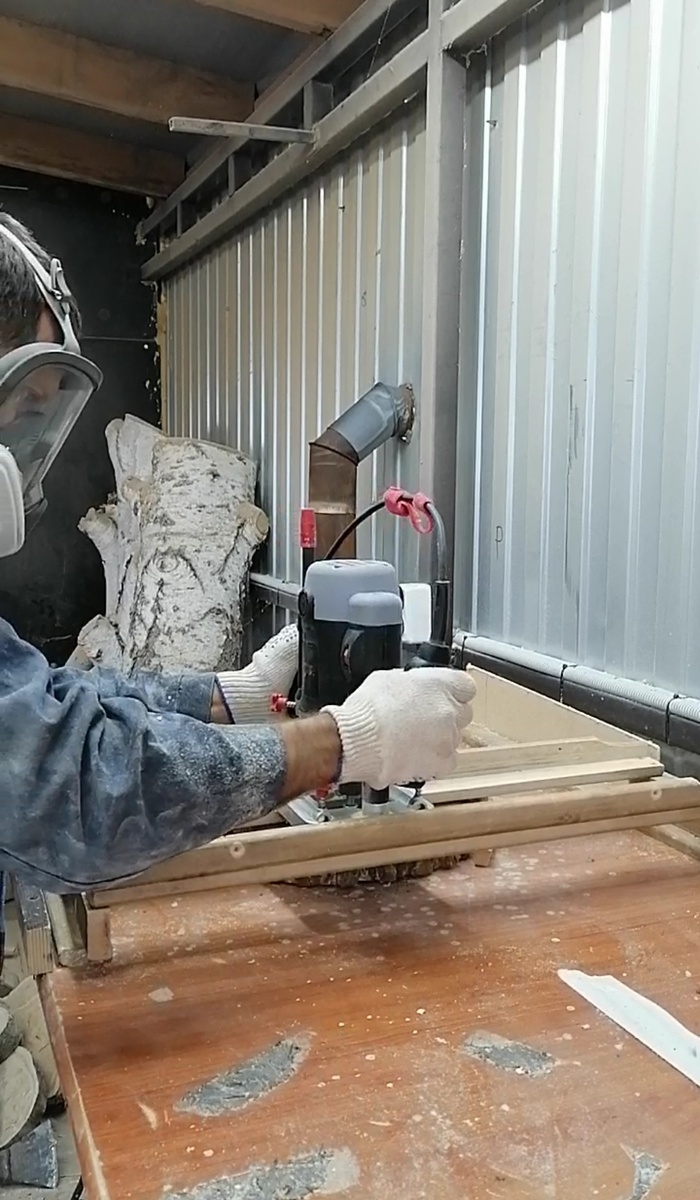
Сравнение спила до и после фрезеровки наглядно показывает, насколько преображается заготовка.
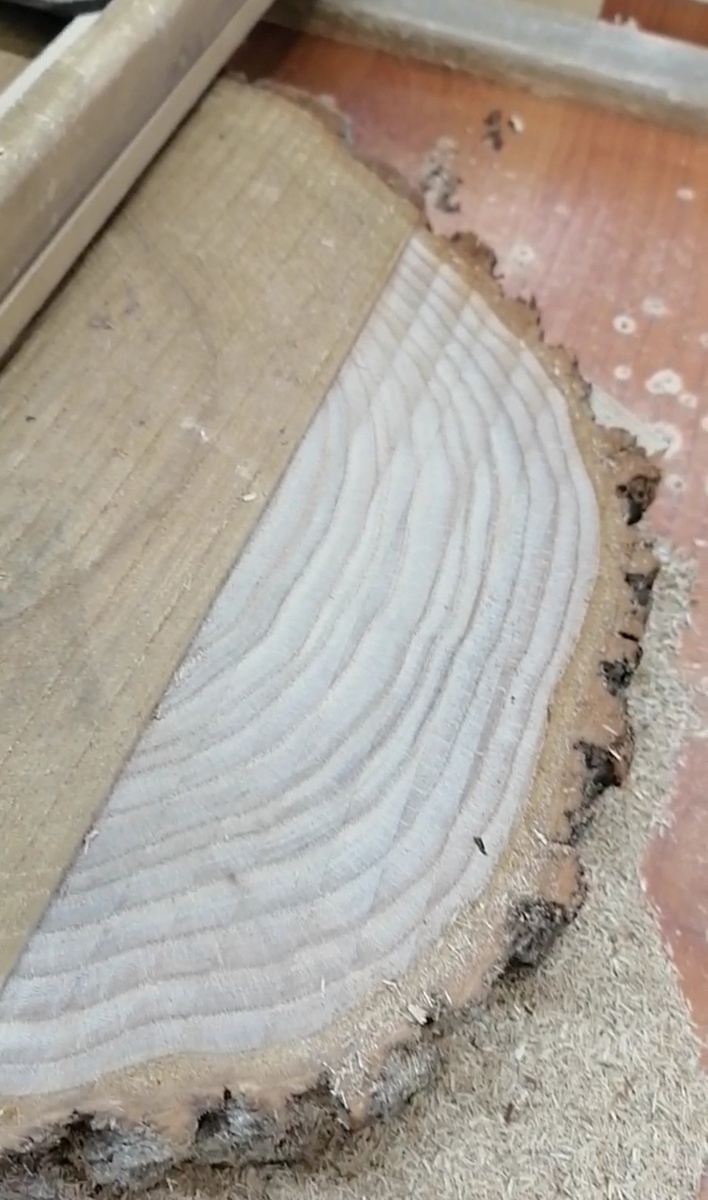
Разница между исходным состоянием и обработанной поверхностью очевидна: ровные плоскости создают базу для всех последующих операций.
Шлифовка перед выборкой
После фрезеровки поверхность обрабатывается болгаркой с диском на липучке и зерном 40. Это делается не для красоты, а для практического удобства: по гладкой поверхности фрезер движется легко, не цепляясь за неровности. От этого напрямую зависит аккуратность будущей внутренней выемки. Если пропустить данный этап, инструмент будет дёргаться, а края углубления получатся рваными.
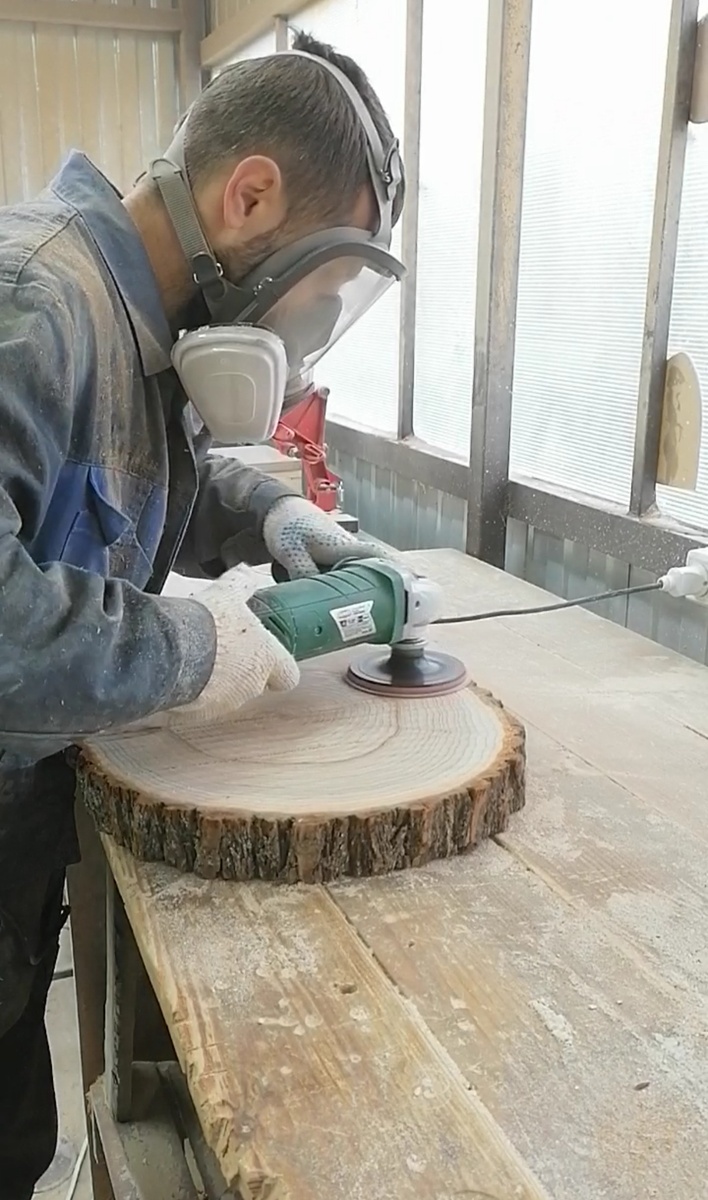
Процесс шлифовки поверхности спила перед фрезерной выборкой.
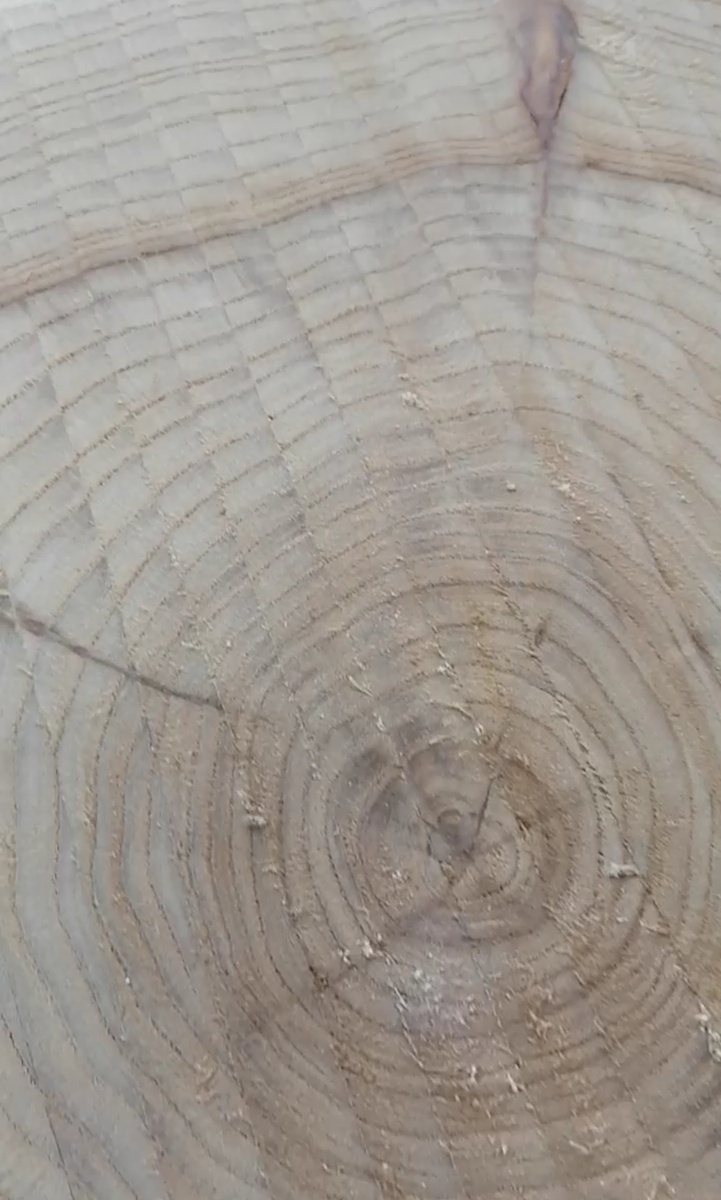
Поверхность до обработки: видны естественные неровности и шероховатости.
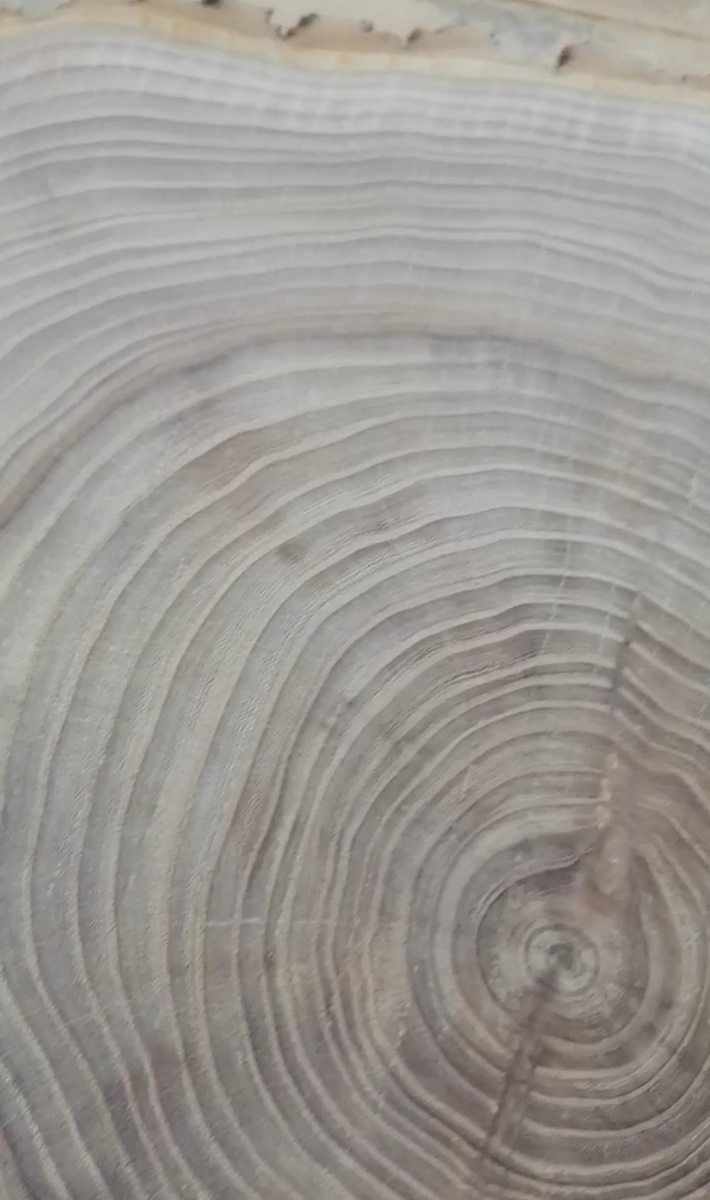
После прохода 40-м зерном поверхность становится заметно ровнее и чище.
Разметка будущих форм
Третий шаг — нанесение контуров. Формы подсвечников ориентировочно двенадцать на двенадцать сантиметров, часто с сохранением коры по краям. Если работа идёт под конкретный заказ, размеры согласуются заранее. На большом спиле по центру размещаются основные формы, а по краям — производные, чтобы минимизировать отходы. Разметка выполняется карандашом, но углубления обводятся чёрным фломастером: карандашные линии на древесине видны плохо, а яркий контур значительно упрощает дальнейшую работу.
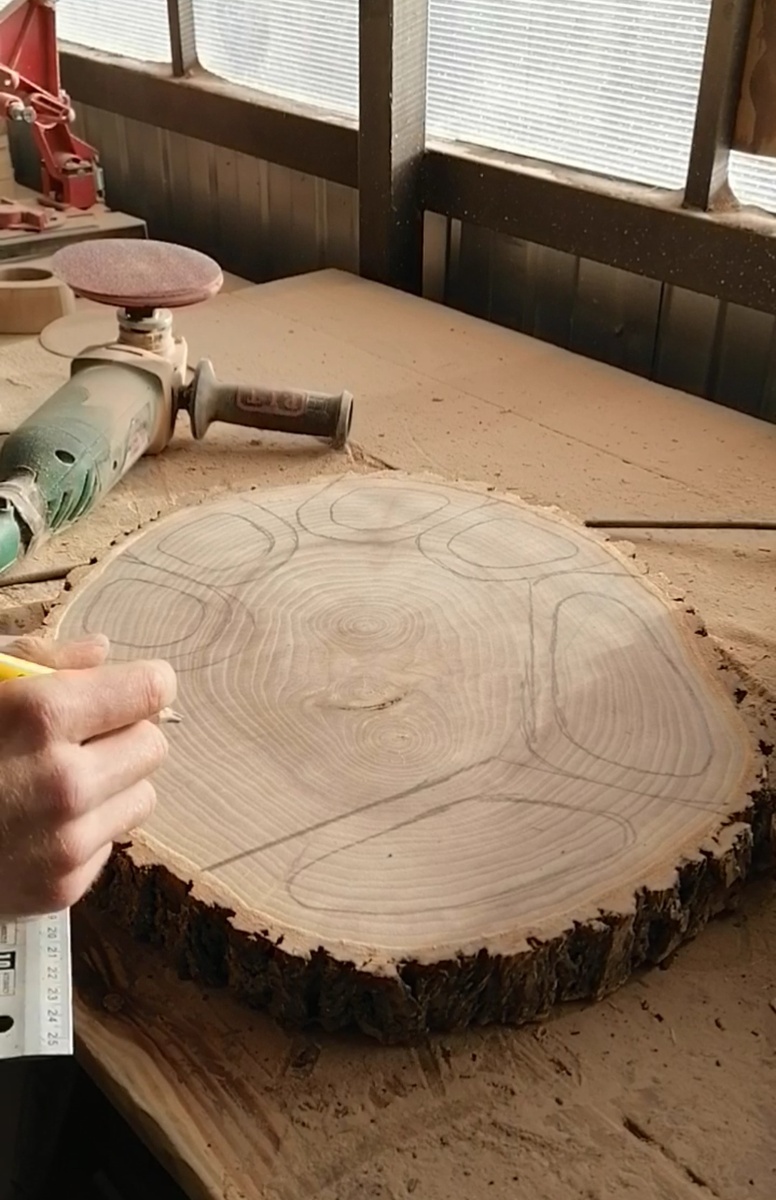
Нанесение контуров будущих подсвечников на подготовленный спил.
Фрезерная выборка углублений
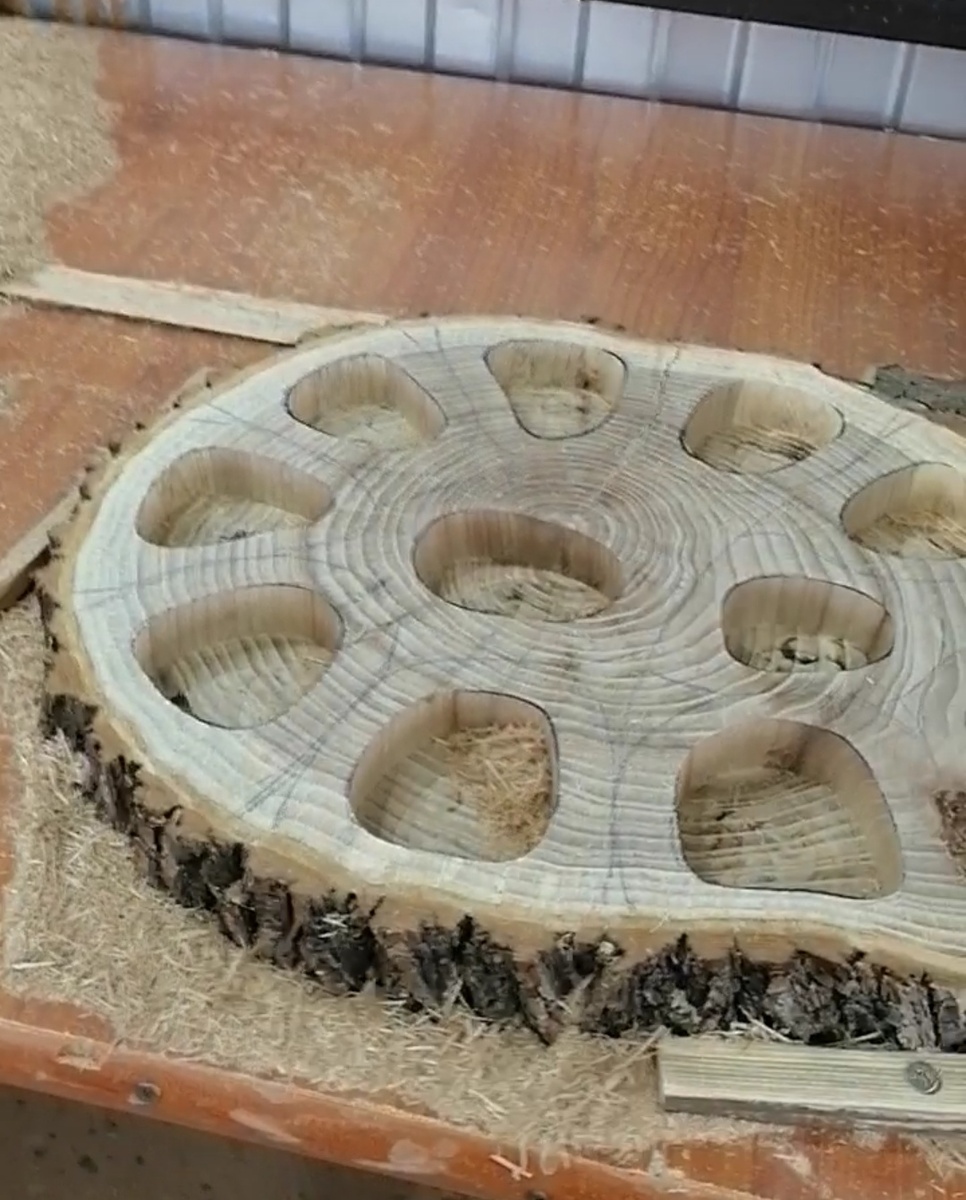
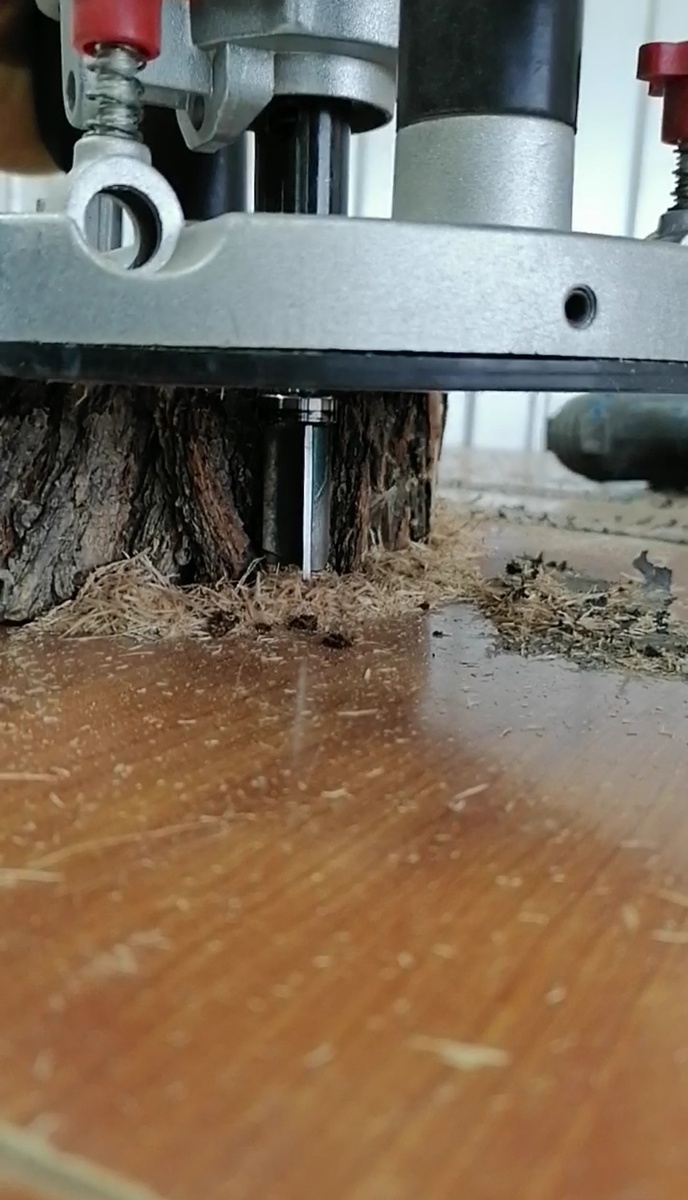
Заготовка снова фиксируется на столе рейками и саморезами. Фреза устанавливается на глубину около двух сантиметров до подшипника. Вход в материал выполняется под углом сорок пять градусов, движение — от себя к себе. После того как первый слой снят, начинается основная выборка по прорисованным контурам, фрезер движется по часовой стрелке. Когда все углубления выбраны, фреза опускается до подшипника и снимается остаток материала. Важно контролировать глубину на каждом этапе, чтобы все подсвечники получились одинаковыми по внутреннему объёму.
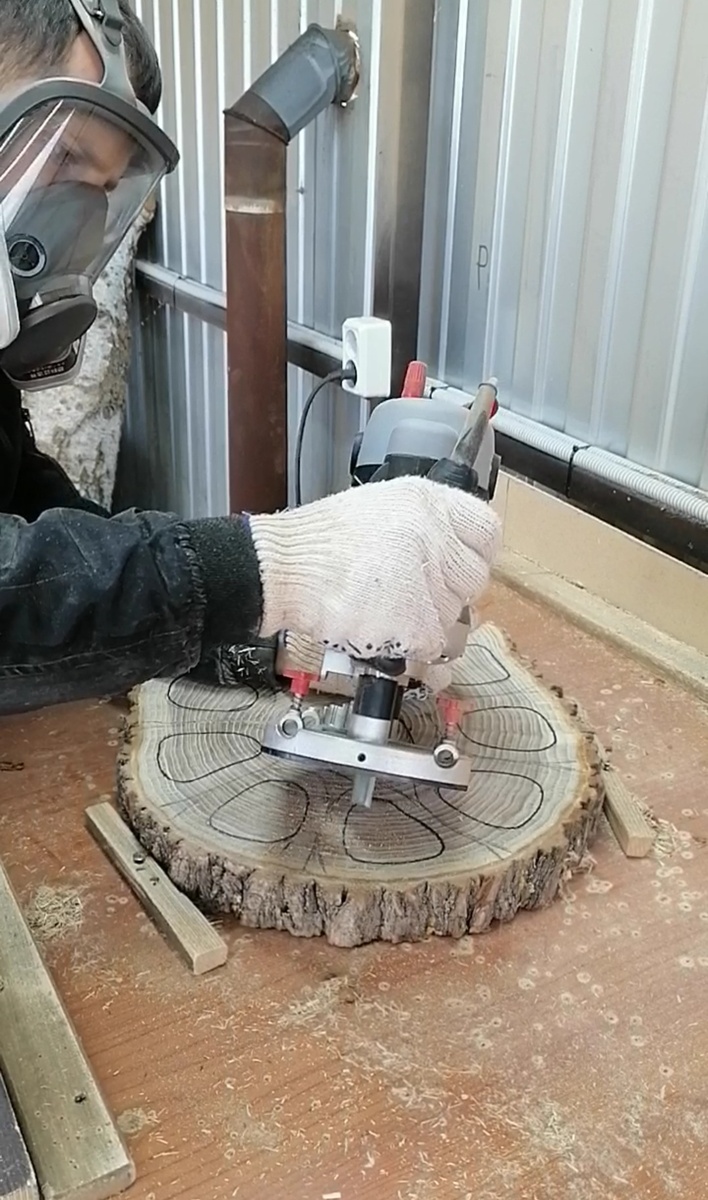
Начальный момент фрезерной выборки: инструмент входит в материал под углом.
Процесс углубления по размеченному контуру.
Готовые выемки после завершения фрезеровки.
Очистка коры перед выпиливанием
Перед отправкой на ленточную пилу кора очищается от грязи и мха. Для этого используется УШМ с нейлоновой щёткой. Нейлон бережно относится к поверхности коры, не повреждая её структуру, в отличие от металлических аналогов, которые могут оставить царапины или сорвать фрагменты. Чистая кора не только выглядит эстетичнее, но и облегчает последующую обработку.
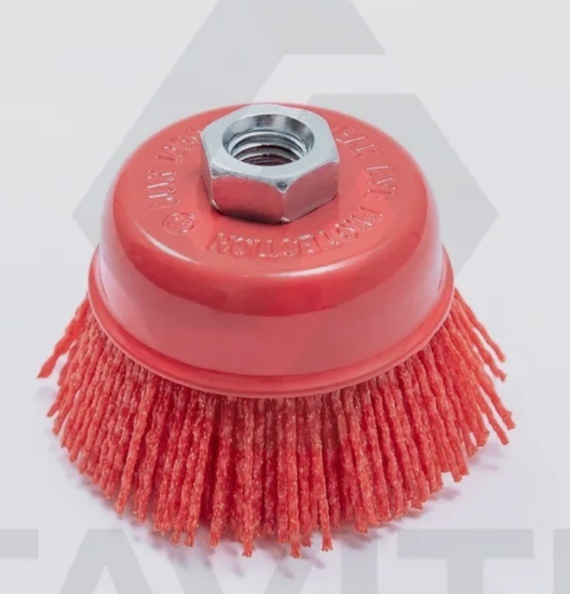
Нейлоновая щётка аккуратно удаляет загрязнения, сохраняя природную текстуру коры.
Вырезание по контуру
Ленточная пила аккуратно вырезает подсвечники по ранее нарисованным линиям. Точность здесь критична: отклонение от контура приведёт к неровным краям, которые потом сложно исправить. Движения должны быть плавными, без рывков, чтобы пропил оставался чистым.
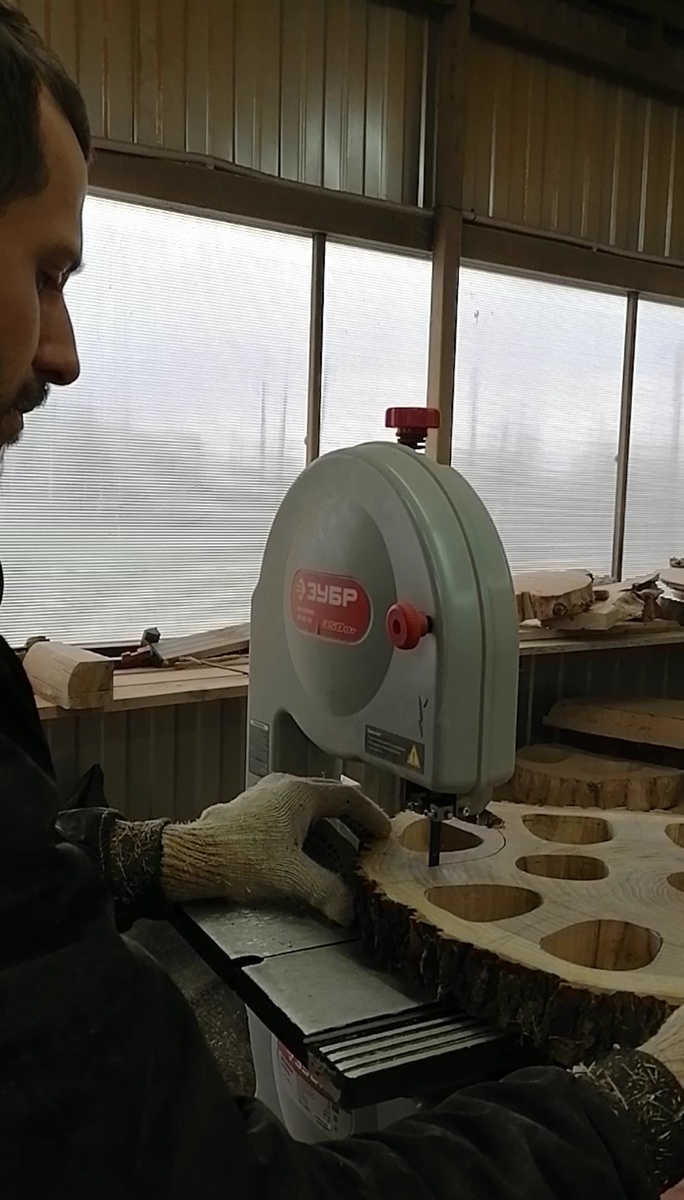
Выпиливание форм по размеченным контурам.
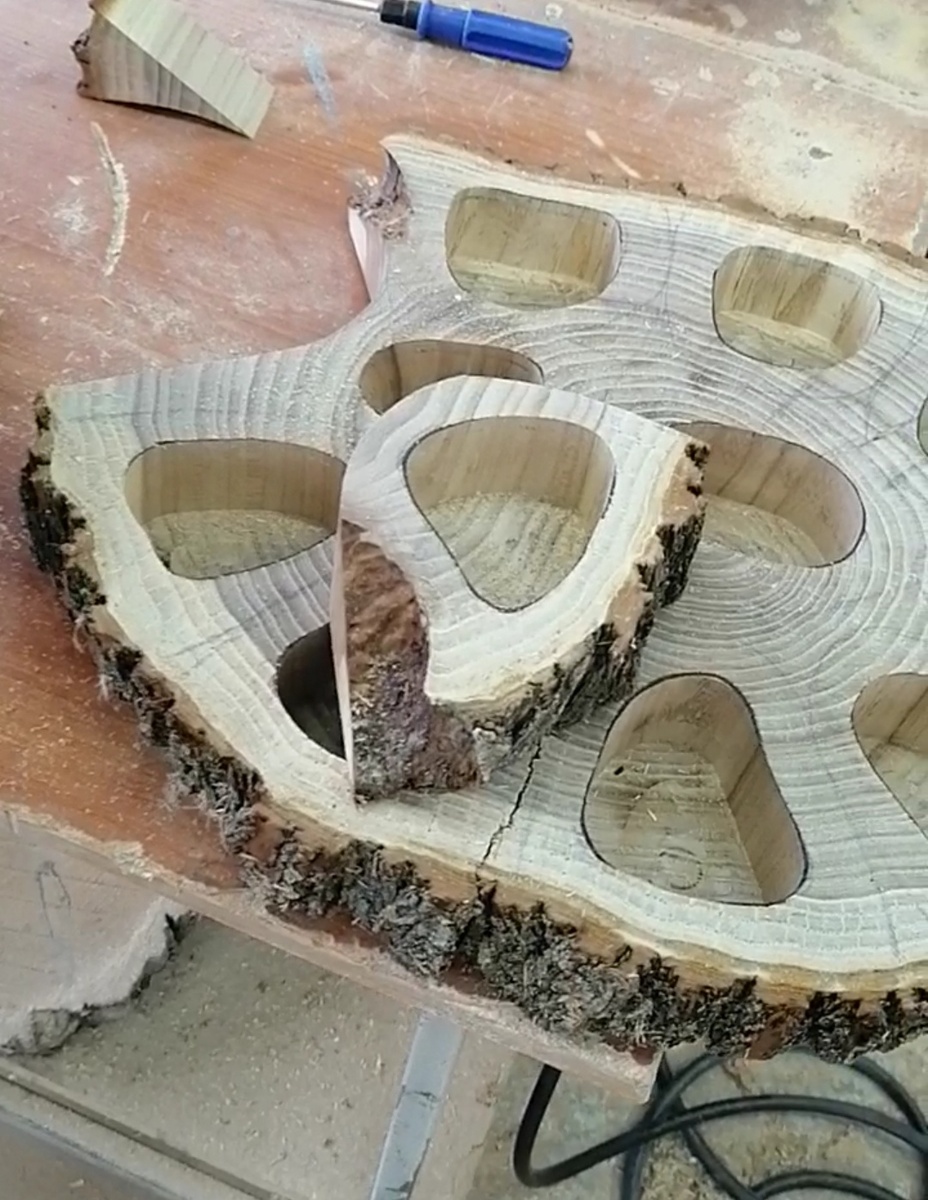
Отдельные заготовки после ленточной пилы.
Обработка углублений эпоксидной смолой
После выпиливания заготовки продуваются компрессором с воздушным пистолетом, чтобы удалить пыль и стружку. Дальнейшая работа со смолой требует особых условий: тёплое помещение без пыли. Смола не переносит холод, а любые пылинки, попавшие в неё, останутся в застывшем слое навсегда. Обработка проводится именно на неотшлифованных подсвечниках, и у такого решения есть веская причина. Смола протекает сквозь цельное дно и застывает, а если бы поверхность уже была отшлифована, пришлось бы проходить её заново. Кроме того, человеческий фактор никто не отменял: капля смолы может попасть на верхнюю часть, но на неотшлифованной заготовке это не страшно — все следы уберутся на этапе финишной шлифовки.
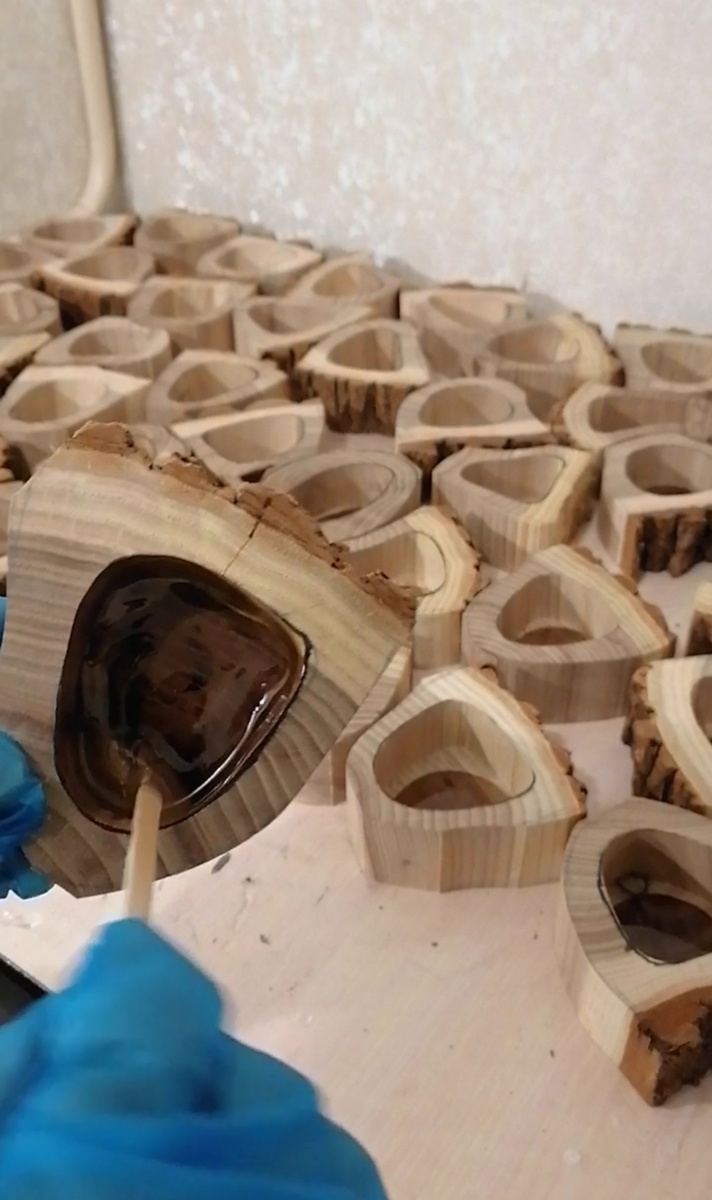
Подсвечники размещаются на клеёнке: у смолы с ней плохая адгезия, поэтому заготовки не прилипнут к рабочей поверхности.
Многоступенчатая шлифовка
Шлифовальный процесс начинается с 40-го зерна на УШМ с регулировкой оборотов — это оптимальный инструмент для грубой обработки. Затем последовательно используются круги 100, 180 и 240 зернистости. После завершения работы болгаркой наступает очередь эксцентриковой шлифовальной машинки. Зачем нужен этот дополнительный этап? Болгарка оставляет круговые следы, которые при обычном освещении незаметны, но проявляются под солнечными лучами или лампой. Эксцентрик за счёт вибрации убирает эти дефекты, а повторная обработка 240-м зерном добавляет поверхности тактильной гладкости.
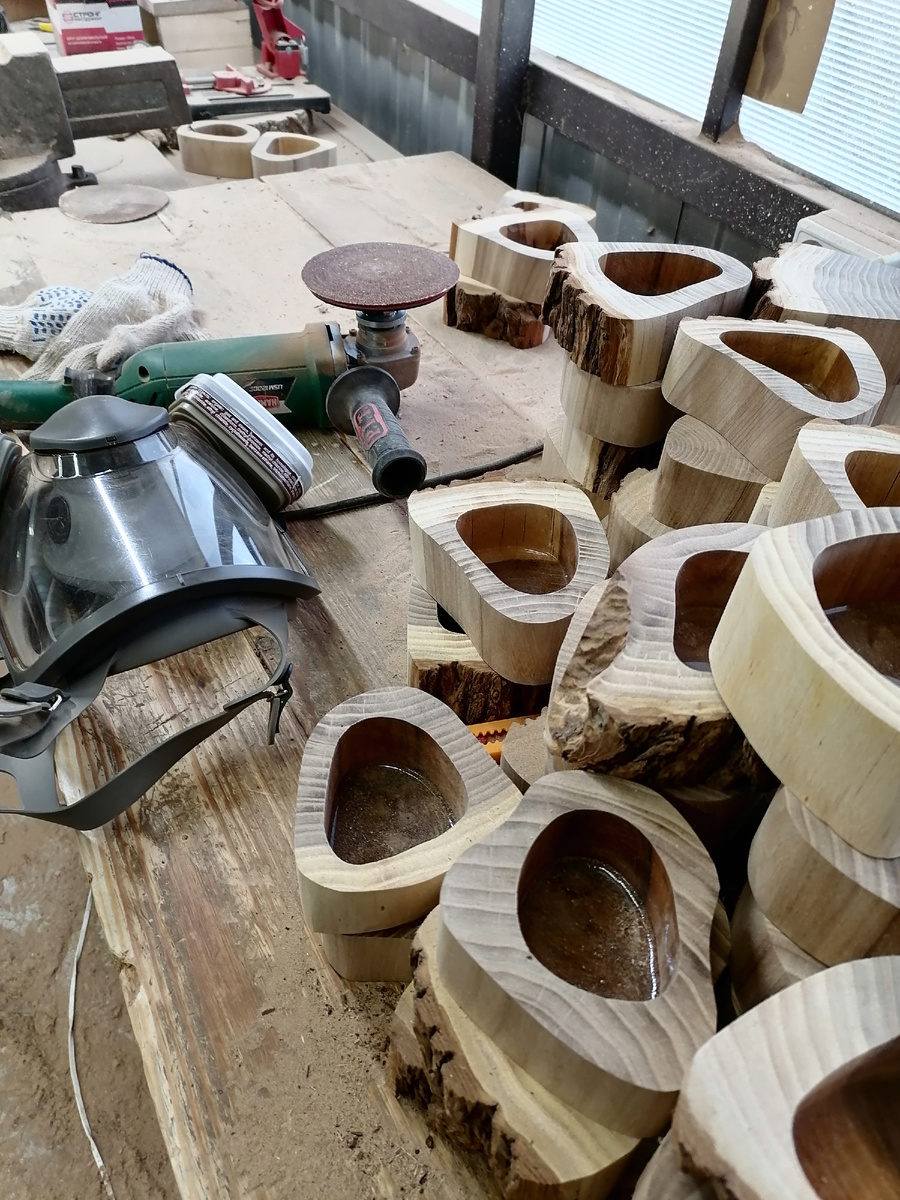
Промежуточный результат после основных этапов шлифовки.
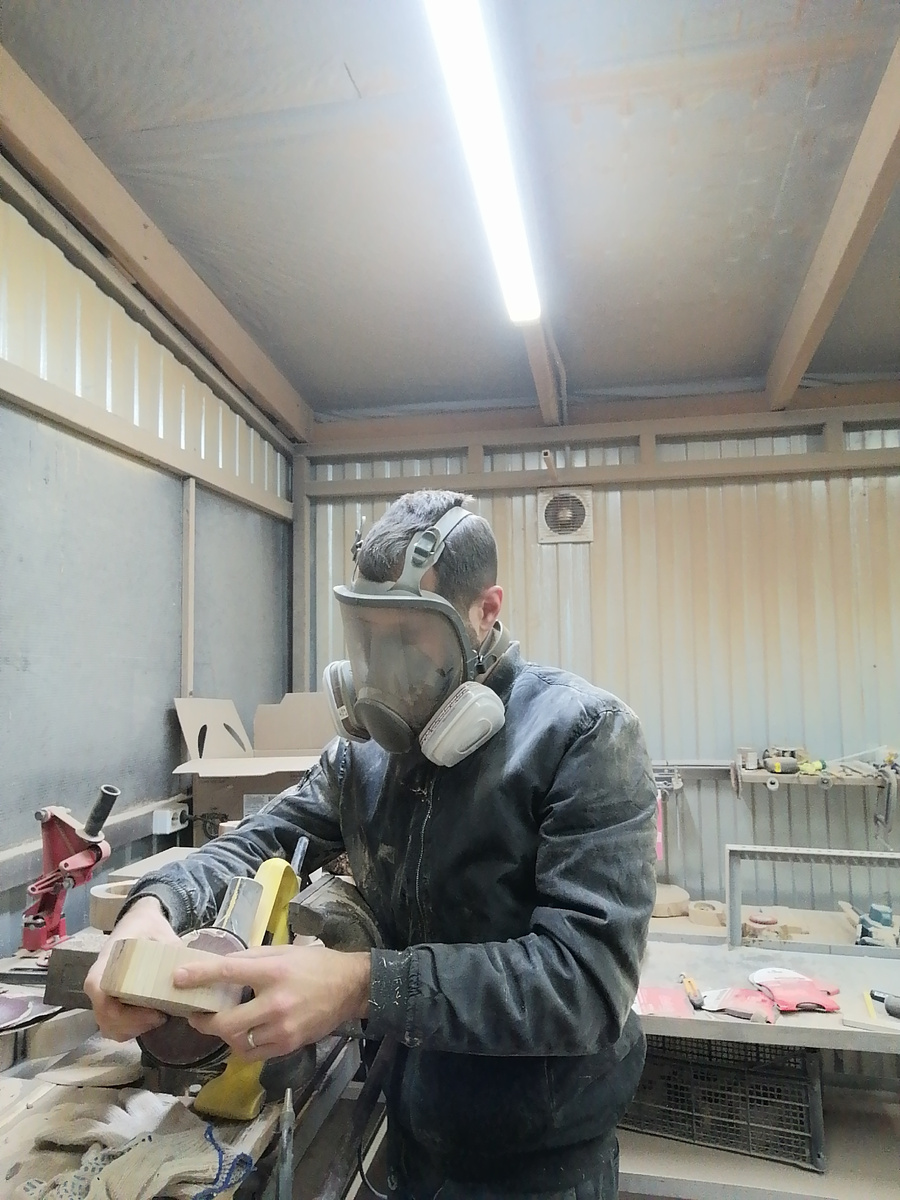
Поверхность приобретает ровный матовый оттенок.
Ручная доработка углов
Казалось бы, после всех этапов машинной обработки изделие готово. Но стоит взять его в руки, как сразу бросаются в глаза острые углы. Это тот случай, когда никакой инструмент не заменит человеческие руки. Наждачная бумага с зерном 240 и терпеливая ручная затирка каждого подсвечника — финальный аккорд перед покрытием. Внимание к этой детали продиктовано заботой о конечном пользователе: большинство мастеров, работающих со свечами, — женщины, и тактильные ощущения от изделия должны быть исключительно приятными. Острые грани неприемлемы, поэтому каждый угол тщательно сглаживается вручную.
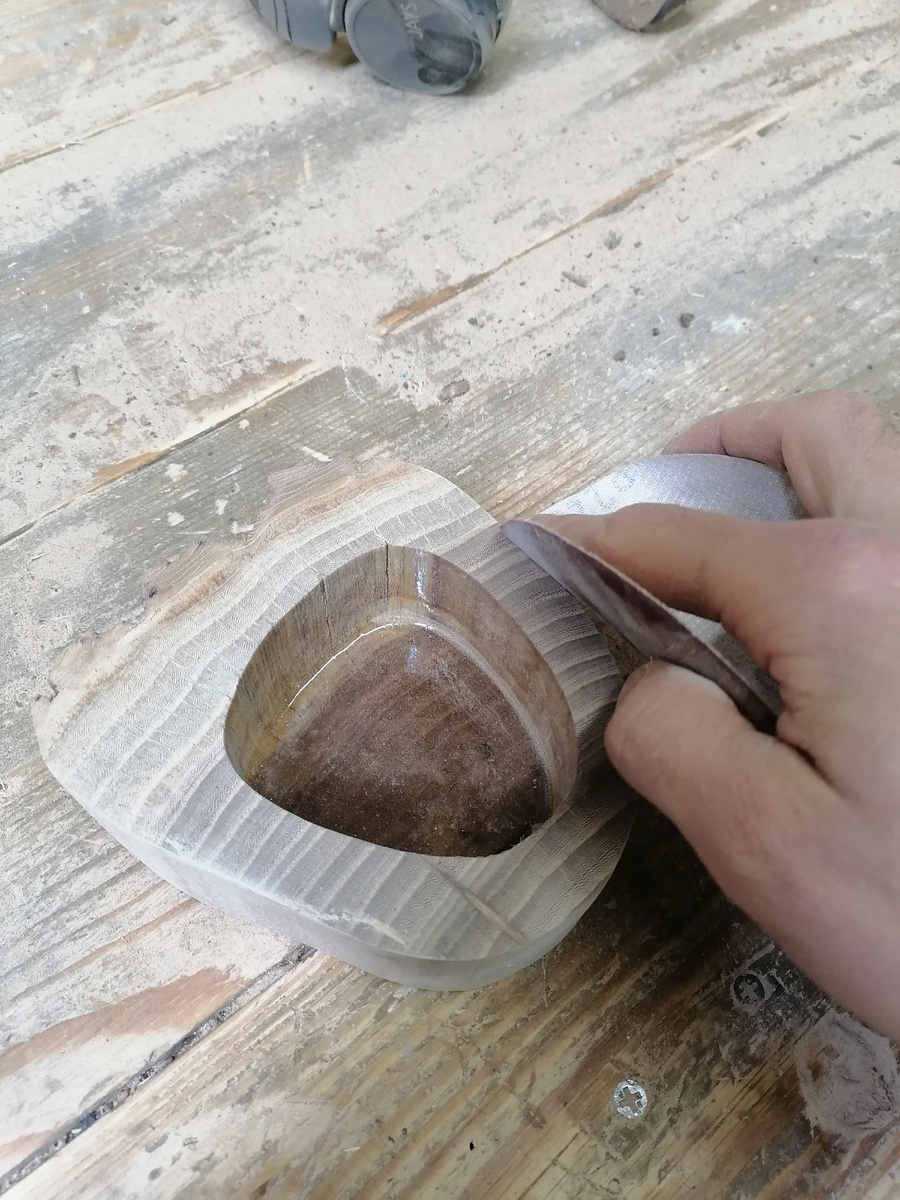
Ручная обработка углов наждачной бумагой.
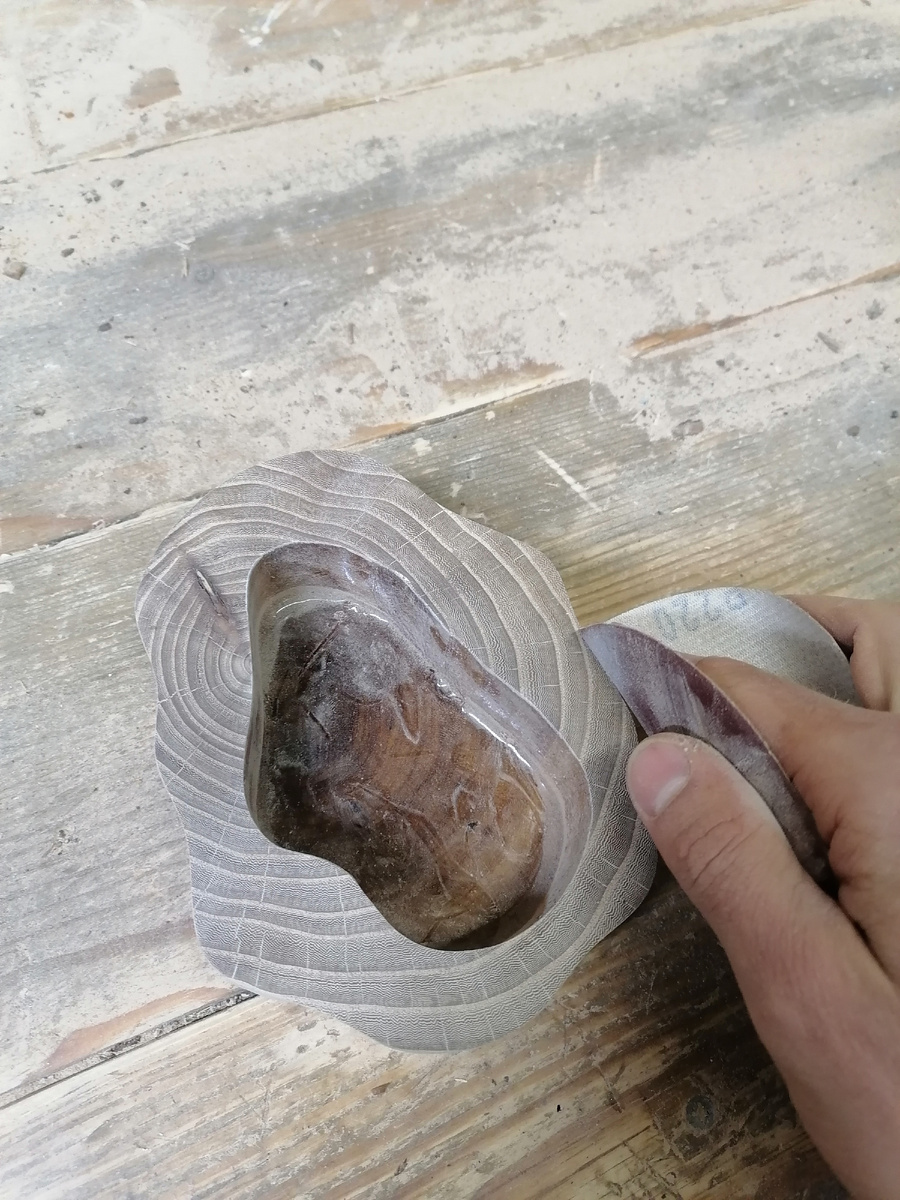
Сглаженные края обеспечивают комфортное тактильное восприятие.
Финишное покрытие
Завершающий девятый этап включает продувку изделий компрессором для удаления мельчайшей пыли и нанесение масло-воска. Это покрытие не только защищает древесину, но и проявляет её природную красоту, придавая поверхности благородный оттенок. После высыхания подсвечники полностью готовы к использованию. Весь процесс — от чернового спила до финального покрытия — требует внимания к деталям, но именно такой подход превращает обычную деревянную заготовку в изделие, которое хочется держать в руках.
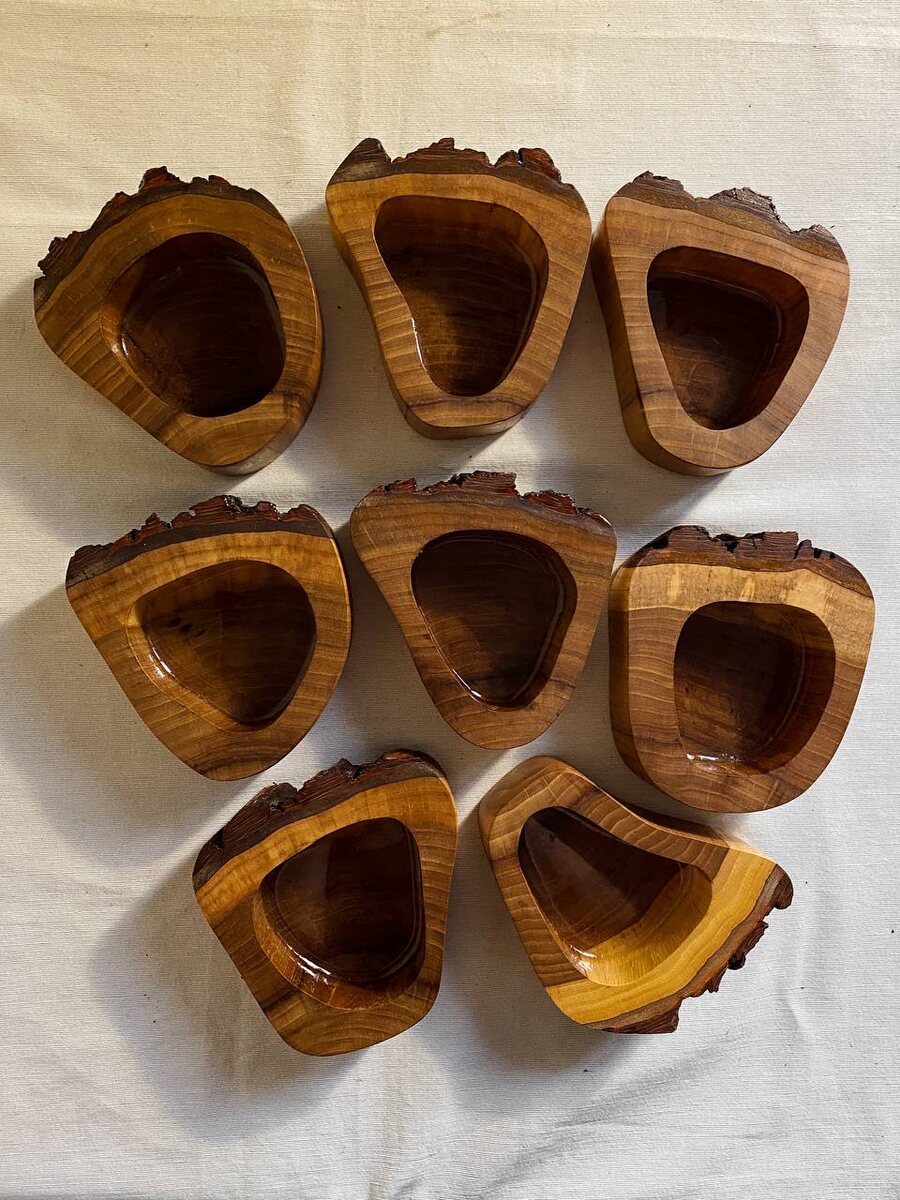
Готовые подсвечники после нанесения масло-воска.
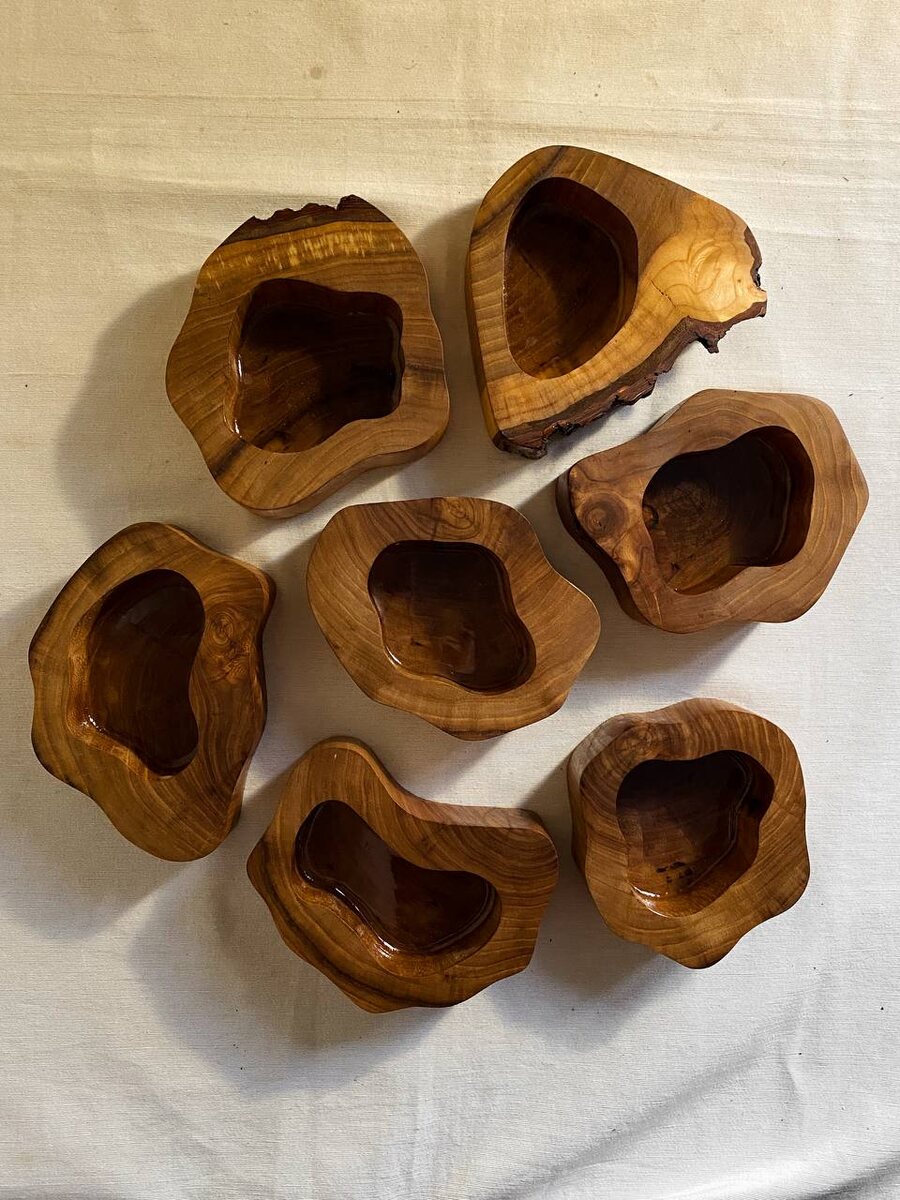
Финальный вид изделий с разных ракурсов.
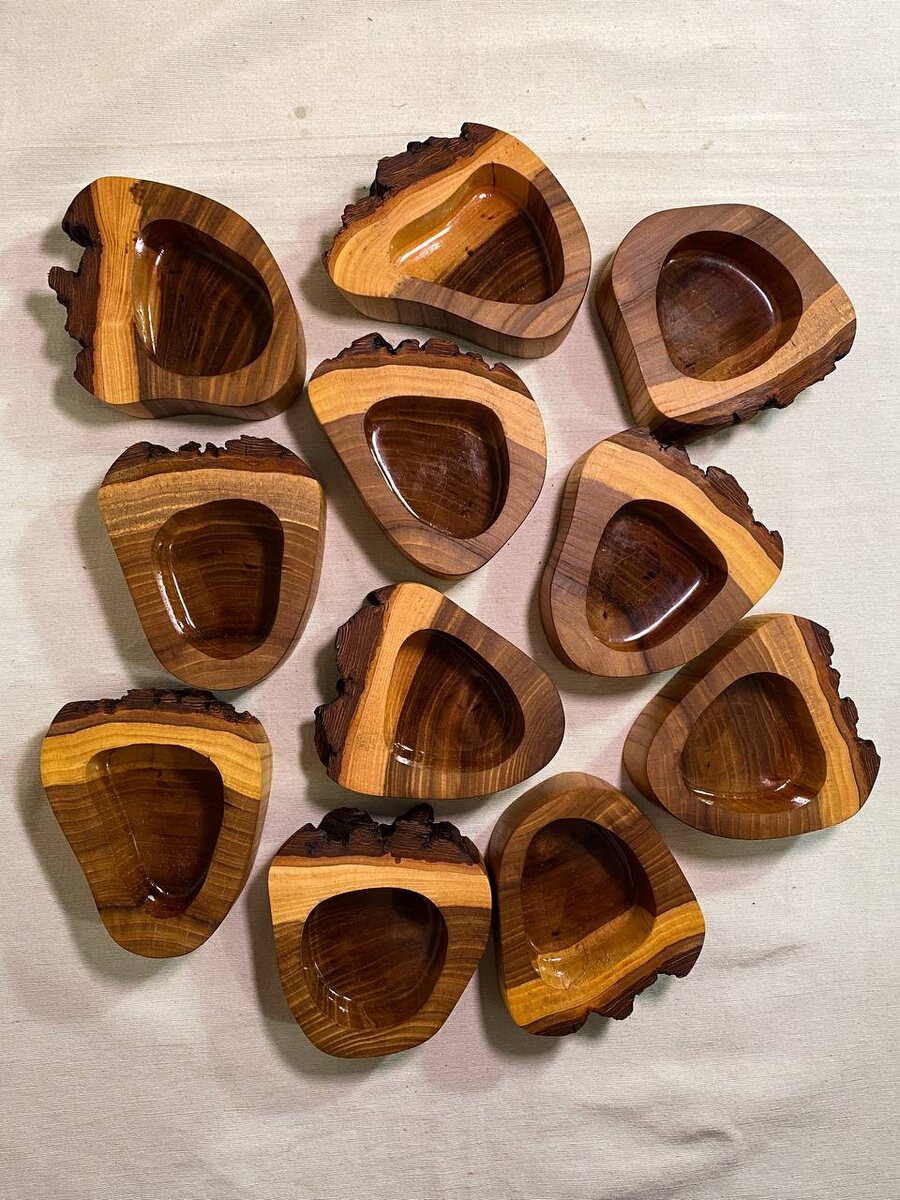
Подсвечники готовы к отправке заказчику.